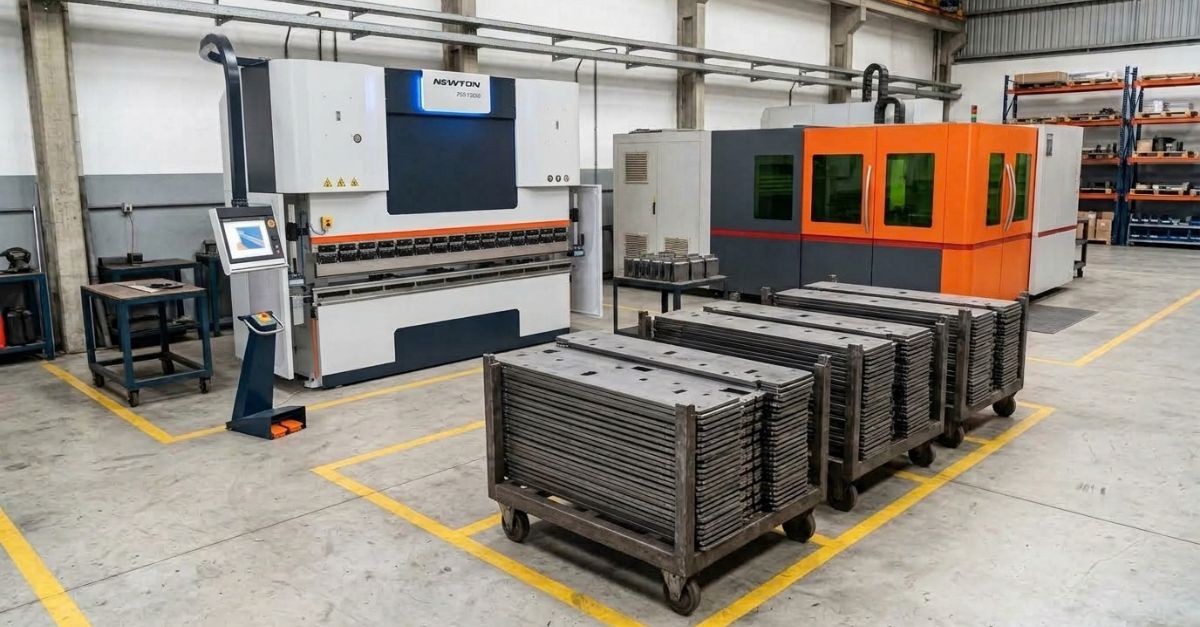
Gargalos produtivos podem limitar as entregas mesmo quando parte das máquinas apresenta capacidade disponível. Em uma metalúrgica, o corte pode avançar rapidamente enquanto peças aguardam dobra. Em outra operação, a dobradeira fica disponível, mas faltam peças cortadas para alimentar o processo.
Essas situações exigem uma análise do fluxo antes da compra de equipamentos. Aumentar a velocidade de uma etapa pode trazer pouco resultado quando a limitação está em outro ponto.
Para decidir onde investir, é necessário entender a demanda, medir a capacidade efetiva e identificar o que impede os pedidos de avançar no prazo.
Gargalos produtivos são etapas cuja capacidade, diante da carga de trabalho exigida, restringe o fluxo da produção. Podem estar associados a máquinas, preparação de ferramentas, movimentação de materiais, inspeção ou disponibilidade de profissionais.
A restrição depende do produto e do período analisado. Uma carteira com peças que exigem muitas dobras pode sobrecarregar a conformação. Já pedidos com maior tempo de corte podem deslocar a limitação para o laser.
Por isso, o equipamento mais antigo ou aparentemente mais lento não é, necessariamente, o gargalo. O diagnóstico deve considerar o trabalho necessário para atender à demanda real.
O primeiro passo é determinar o período em que a máquina deveria estar produzindo e permaneceu indisponível.
Alguns sinais justificam uma investigação:
Esses indícios precisam ser observados em conjunto. Uma fila pode resultar da liberação de um lote grande, de uma prioridade comercial ou de uma parada pontual.
Uma fila isolada não comprova falta de capacidade. É necessário verificar sua recorrência, o tempo de espera e o impacto nas entregas.
Acompanhe uma família representativa de peças desde a liberação da matéria-prima até a conclusão das operações.
Registre corte, separação, movimentação, dobra e inspeção, conforme o processo utilizado. Identifique também os períodos de espera entre essas atividades.
Uma peça pode ser processada rapidamente e permanecer horas aguardando transporte ou liberação. Esse tempo ajuda a explicar o prazo total, embora não apareça no ciclo da máquina.
Para cada recurso, estime as horas necessárias para atender aos pedidos do período.
Uma relação inicial é:
Carga de trabalho = soma dos tempos de processamento dos pedidos + tempos de preparação necessários
Compare essa carga com as horas efetivamente disponíveis. Considere turnos, equipe, manutenção programada e outras indisponibilidades conhecidas, sem descontar o mesmo fator duas vezes.
Se uma dobradeira dispõe de 35 horas na semana e os pedidos exigem 42 horas, existe um déficit de sete horas naquele planejamento.
A comparação deve usar tempos representativos da aplicação. Quantidades de peças, sozinhas, podem enganar: uma peça com uma dobra e outra com seis dobras impõem cargas diferentes.
No corte e na conformação, a capacidade depende de mais do que a velocidade nominal.
Devem ser observados:
Essa separação mostra se a limitação está no processamento ou nas condições necessárias para a máquina trabalhar.
Acompanhe semanas com combinações distintas de pedidos. Uma média mensal pode esconder dias de sobrecarga e períodos de ociosidade.
Também verifique quais recursos podem executar cada operação. Duas dobradeiras não são automaticamente intercambiáveis: comprimento útil, capacidade, ferramentas e geometria das peças precisam ser compatíveis.
Considere uma operação hipotética com uma família padronizada de peças. Todas passam pelo corte a laser e, depois, pela dobra.
As capacidades efetivas estimadas, considerando as condições do exemplo, são:
Em fluxo sustentado, a dobra limita a saída a aproximadamente 50 peças por hora. A diferença em relação à demanda é de dez peças por hora.
Se o corte avançar continuamente a 80 peças por hora, enquanto a dobra processa 50, o estoque entre as etapas crescerá. Elevar a capacidade do laser para 100 peças por hora não modifica, por si só, a capacidade da dobra.
Nesse cenário, a investigação deve se concentrar na conformação: preparação, ferramentas, movimentação, disponibilidade e tempo por peça.
Se a capacidade efetiva da dobra alcançar 65 peças por hora, o fluxo poderá atender à demanda de 60, desde que as demais condições sejam mantidas. O ganho precisa ser confirmado na operação, considerando variações e interrupções.
Os números são ilustrativos e não representam especificações de máquinas.
Algumas ações podem liberar capacidade existente:
Preparação e programação
Verifique se programas, desenhos e ferramentas estão disponíveis antes do início do lote. A preparação externa, quando tecnicamente possível, pode reduzir o tempo em que a máquina aguarda condições para produzir.
Sequenciamento dos pedidos
Agrupar operações compatíveis pode reduzir trocas, desde que sejam respeitados prazos e prioridades. Lotes maiores devem ser avaliados com cuidado para não aumentar excessivamente as filas.
Abastecimento e movimentação
Analise se a máquina espera chapas, dispositivos ou retirada de peças. A disponibilidade do equipamento perde utilidade quando o abastecimento não acompanha o processo.
Qualidade e confiabilidade
Retrabalho ocupa capacidade que poderia atender a novos pedidos. Falhas recorrentes também reduzem as horas disponíveis. Esses fatores devem entrar no diagnóstico, preservando os requisitos de segurança e qualidade.
O investimento ganha fundamento quando a restrição persiste após melhorias viáveis e existe demanda suficiente para utilizar a capacidade adicional.
A avaliação deve responder:
Qualidade e condições de operação
Uma máquina pode continuar funcionando e apresentar deterioração no resultado do processo.
Por isso, avalie os registros de falha junto com rejeições, retrabalho, ajustes frequentes e condições de utilização. Comparações entre períodos devem considerar mudanças no volume, no material e no perfil das peças.
Testes com peças representativas ajudam a avaliar a aderência da solução. Comparar propostas apenas pela velocidade nominal pode deixar de fora atividades que determinam o resultado real.
A análise econômica deve considerar o ganho possível no fluxo completo, os custos de implantação e a utilização prevista.
A máquina com maior ocupação é sempre o gargalo?
Não. Ela pode estar produzindo itens sem necessidade imediata. É preciso relacionar ocupação, carga dos pedidos e efeito sobre as entregas.
Uma máquina nova elimina o gargalo?
Pode ampliar a capacidade da etapa, mas a restrição pode passar para outra operação. O planejamento deve avaliar o fluxo após o investimento.
Como analisar uma produção com muitas peças diferentes?
Agrupe produtos com rotas semelhantes e compare a carga em horas por recurso. Inclua preparações e restrições de aplicação para evitar médias pouco representativas.
Identificar gargalos produtivos permite relacionar a compra de máquinas aos resultados esperados em capacidade e prazo de entrega.
O diagnóstico começa com pedidos, tempos e condições reais de operação. Esses dados ajudam a definir se o próximo passo envolve reorganização do processo, modernização ou ampliação do parque industrial.
Para avaliar alternativas de corte e conformação, converse com a Newton Máquinas. Apresente as características das peças, os volumes e as limitações encontradas para orientar uma análise compatível com a sua produção.
Rua Lourenço Emelino Masutti, 500
13484-160
Limeira – SP
Brasil
+55 (19) 3404-7300
+55 (19) 2114-7300
 - Google SEO por

